產品編號#: YP01040-EM
回首頁 » 帆布袋 帆布包 » 帆布 化妝包 帆布 收納袋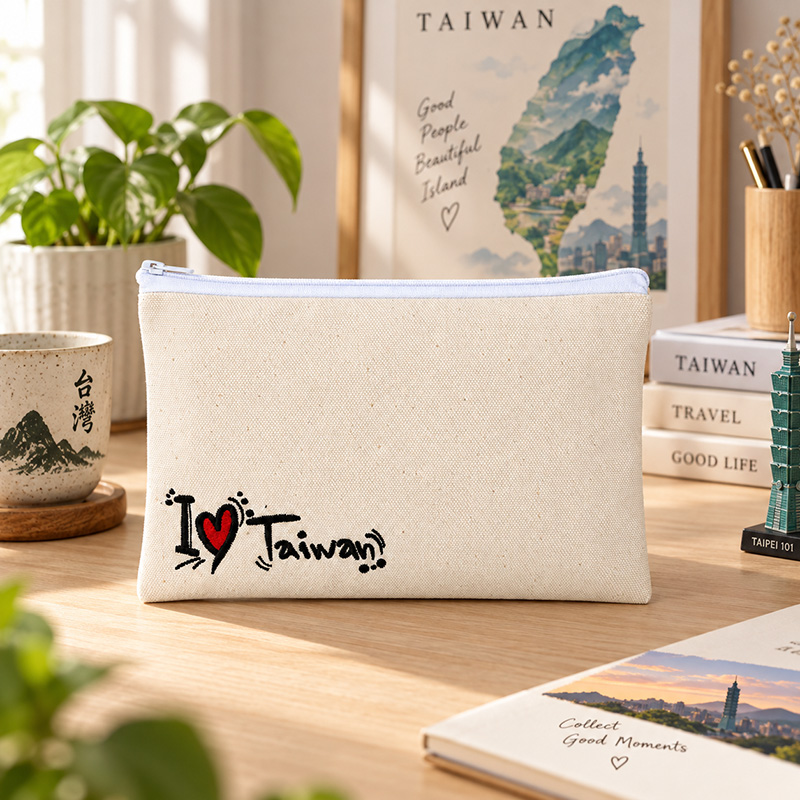
產品編號#: YP01040-EM
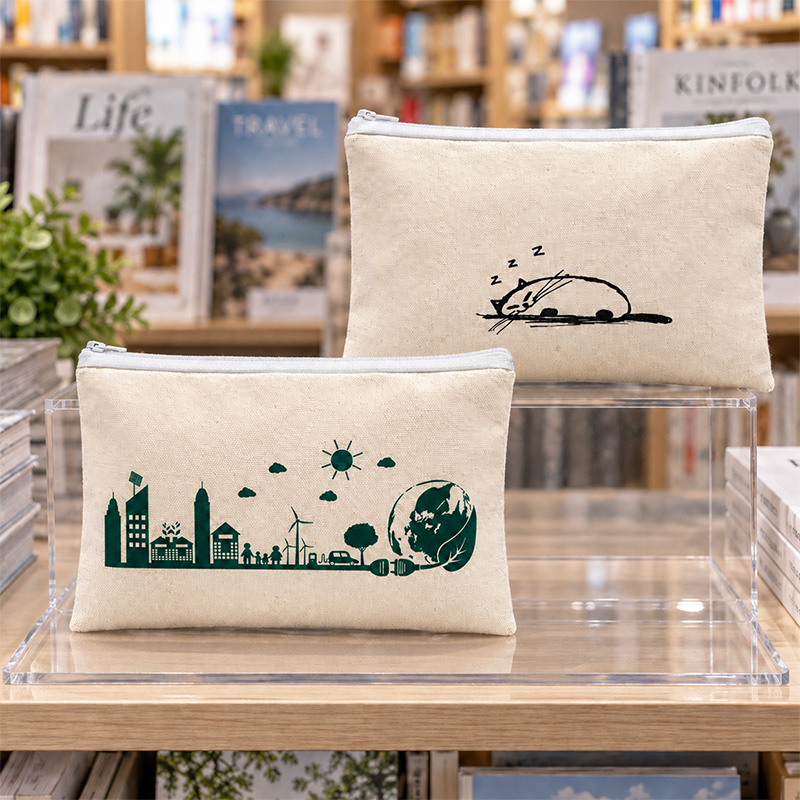
本白帆布化妝包 長24公分 高14.5公分(刺繡)
24×14.5 公分本白帆布化妝包,12 安士帆胚布。電腦刺繡以繡線實際縫製出立體浮凸質感,不褪色、耐用度遠超印刷,胚布織紋與繡線層次相襯。台灣工廠刺繡車縫一條龍,100 個起訂。
產品材質: 帆胚布12盎司
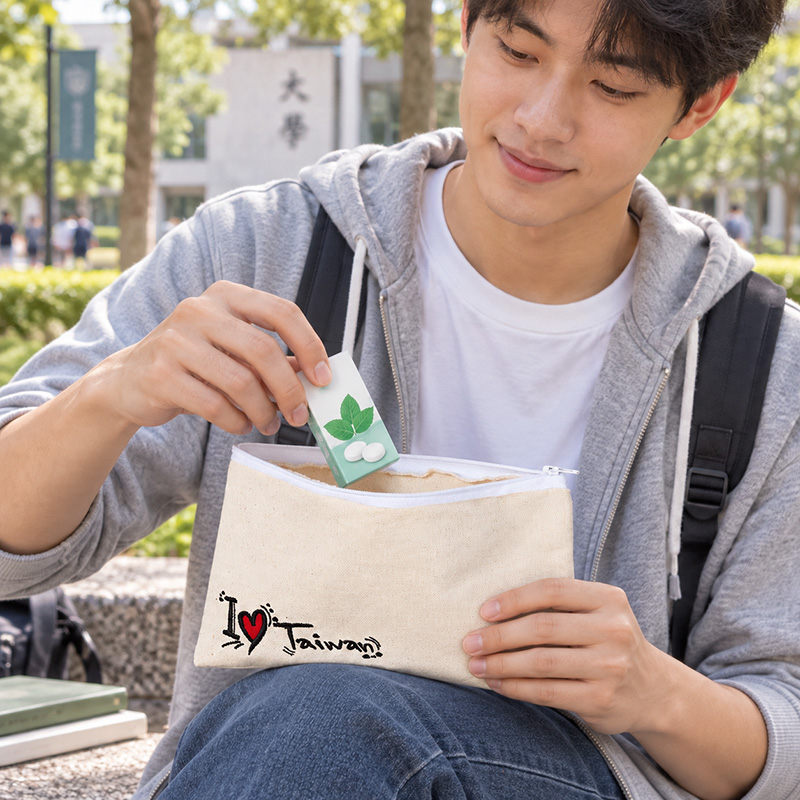
產品尺寸: 長24公分 高14.5公分
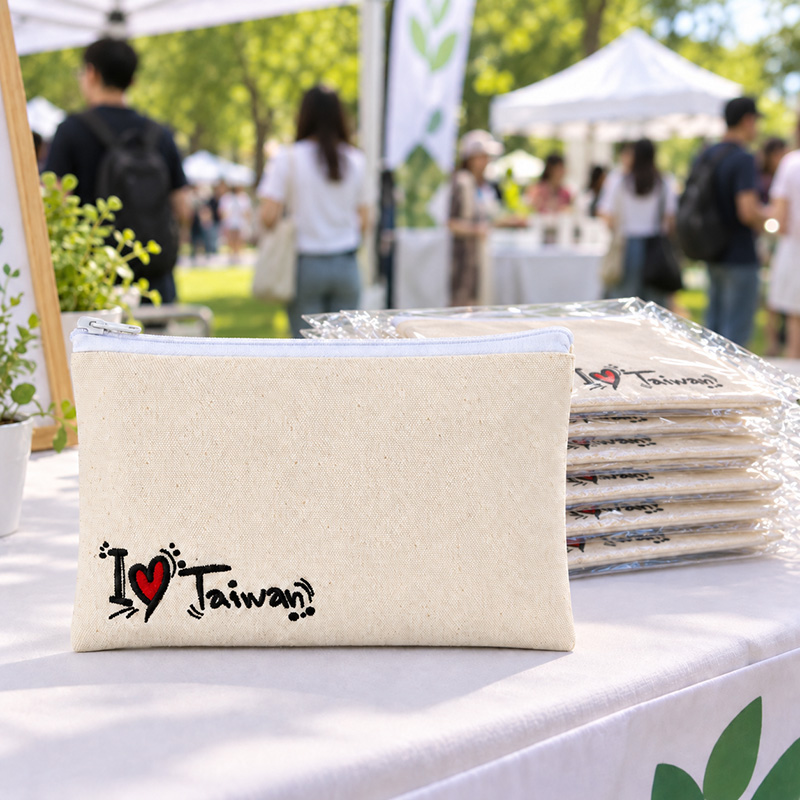
個別包裝: 散裝,每25個入一塑膠袋
產品淨重: 38每件克重
刺繡與印刷是兩種截然不同的工藝。印刷是把顏色附著到布面,刺繡則是用繡線在布上重新縫出圖案——成品有實體厚度與針向反光,摸得到凹凸,也不會有褪色、龜裂或脫落的問題。
工序從打版開始:圖稿要先轉成繡花打版檔(DST/EMB),由打版師決定針法、針向、下針順序與底線密度,這是一次性費用,同一 Logo 後續重複下單不需重打。繡製時裁片上繡框、背面襯不織布襯紙防止布面拉皺,車頭依色序換線逐色繡出,完成後剪線頭、撕襯、整燙,再把繡好的裁片送進車縫線做成袋。
本白胚布的自然織紋與繡線的光澤形成質感對比,是文創職人款與精品週邊最常指定的組合。規格品 100 個起訂。刺繡交期依圖案針數與數量個案評估,打版費為一次性,數量愈大攤提愈薄。刺繡交期不套用印刷款天數,依圖案針數與數量個案評估。
裝箱明細(如需調整包裝以節省運費,請與本公司客服聯絡)
50件裝 1箱, 每箱尺寸 37*20*16 公分,約 0.4 才
HS Code: 6305900090



深度報導
|
本白帆布化妝包/收納袋・24×14.5cm・電腦刺繡打版與針法工序解析
24×14.5 公分本白帆布化妝包,12 安士帆胚布。電腦刺繡以繡線實際縫製出立體浮凸質感,不褪色、耐用度遠超印刷,胚布織紋與繡線層次相襯。台灣工廠刺繡車縫一條龍,100 個起訂。
規格 ▸ 24 × 14.5 cm|12 安士帆胚布|本白|扁平簡易款|電腦刺繡|100 個起訂|交期依個案評估|MIT
|
 |
 |
 |
 |
常見問題 FAQ
本白帆布化妝包 長24公分 高14.5公分(刺繡) | YP01040-EM
|
Q1. 刺繡為什麼要先打版?打版費怎麼算? 繡花機不認圖片,只認針跡指令檔。打版師要把圖稿拆解成每一針的落點、針向、色序與底線密度,決定圖案繡出來是平整還是起皺、是否會因針數過密而變硬。這是純人工的技術工序,費用依圖案複雜度與針數一次計算,同一個 Logo 打版一次,日後重複下單或換到別的產品上都能沿用,不再收費。 |
|
Q2. 電腦刺繡的製程與打版是怎麼做的? 刺繡要先把圖稿轉成繡花打版檔(DST/EMB),由打版師決定針法、針向、下針順序與底線密度,這道打版是一次性費用,同一個 Logo 之後重複下單不需再打。繡製時裁片上繡框、背面襯不織布襯紙,車頭依色序換線逐色繡出,完成後剪線頭、撕襯、整燙。整個工序在成袋前完成,繡好的裁片再進車縫線。 |
|
Q3. 刺繡的顏色數、尺寸與細節極限在哪? 單次可上 9-12 色線,一般企業 Logo 用 3-6 色最常見。建議繡製尺寸 8×8 公分以內,過大會因針數暴增而成本與變形風險同步上升。細節限制在於線徑:小於 1.5mm 的文字與細線無法穩定成形,漸層與照片類圖像也無法用繡線重現,這類稿件建議改走全彩燙印或數位直噴。金線、銀線等特殊線材可指定。 |
|
Q4. 扁平拉鍊袋的車縫工序是怎麼走的? 裁片先過拉鍊車,袋口兩側各壓一道明線固定拉鍊布帶,再翻面對折車合兩側與底部,側縫end處回針補強。拉鍊頭尾各打一道棗形加強,避免拉到底時布邊受力撕開。全程在汐止自有工廠完成,裁切、印刷、車縫同一條線,不外發代工,中途改規格不必等外廠排程。 |
|
Q5. 可以改尺寸、換布色嗎?刺繡的起訂量與交期怎麼算? 本系列為自有版型,改長寬高、換拉鍊色、加內裡都可以重新放版,客製規格建議 300 個以上較合成本。規格品起訂量 100 個;交期不套用印刷款的 8 到 10 個工作天,刺繡依圖案針數與數量個案評估——打版與繡樣確認要先跑一輪,針數高的圖案單件繡製工時長。流程為確認規格與圖稿 → 繡花打版 → 繡樣確認 → 量產。工廠具備 GRS 4.0、OEKO-TEX® 與 Disney FAMA 認證,有環保或授權需求可指定對應布料與製程。 |
相關深度報導
 |
 |
關於禮想家 YesPromotion
台灣工廠直營的客製化贈品製造商,專精全彩昇華印刷技術,
從布料印刷到車縫包裝一條龍生產,品質嚴格把關。歡迎洽詢客製報價。
 禮想家AI客服 您隨便問


